


Jedes Bauprojekt, das auf Betonfertigteilen basiert, steht vor einer grundlegenden Kauffrage: Woher wissen Sie, dass die auf der Baustelle ankommenden Komponenten zusammenpassen, sicher montiert werden und jahrzehntelang halten? Die Antwort liegt in der Art und Weise, wie diese Elemente entworfen, hergestellt und gehandhabt werden. Betonfertigteile sind strukturelle oder architektonische Bauteile, die durch Gießen von Beton in einer wiederverwendbaren Form in einer Fabrik, Aushärten unter kontrollierten Bedingungen und anschließenden Transport zum Einbauort hergestellt werden. In diesem Leitfaden werden die wichtigsten Elementtypen, der schrittweise Produktionsprozess, die qualitätsbestimmenden Toleranzen und die Magnetschalungstechnologie erläutert, die in modernen Fertigteilwerken zum Produktivitätsstandard geworden ist.
Was zeichnet ein Betonfertigteil aus?
Ein Betonfertigteil ist ein strukturelles oder architektonisches Bauteil, das durch Gießen von Beton in eine wiederverwendbare Form in einer Fabrikumgebung hergestellt wird, wo die Aushärtungsbedingungen für die Entwicklung von Konsistenz und Festigkeit kontrolliert werden. Die Form, meist aus Stahl, definiert die endgültige Geometrie des Produkts. Im Gegensatz zu Ortbeton, der an seinem endgültigen Standort auf der Baustelle geformt und ausgehärtet wird, werden Fertigteile außerhalb ihres endgültigen Standorts hergestellt und nach dem Aushärten dorthin transportiert.
Drei Merkmale unterscheiden Fertigbeton vom Ortbeton:
- Kontrollierte Aushärtung: Temperatur und Luftfeuchtigkeit werden im Werk gesteuert, was zu einer höheren Frühfestigkeit und weniger Oberflächenfehlern führt.
- Standardisierte Bewehrung: Bewehrungskörbe und Spannlitzen werden präzise positioniert, was die strukturelle Zuverlässigkeit und Konsistenz verbessert.
- Wiederholbare Toleranzen: Mit der gleichen Form können bei großen Aufträgen identische Komponenten hergestellt werden, was die Montage vor Ort vereinfacht und den Aufwand für Passungen und Anpassungen reduziert.
Laut der Precasted/Prestressed Concrete Institute (PCI) Durch die kontrollierte Umgebung der Fertigteilproduktion werden viele wetterbedingte Schwankungen beseitigt, die sich auf die Arbeit vor Ort auswirken. Durch den Werksguss kann die Schalung außerdem mehrmals am Tag wiederverwendet werden, was den wesentlichen Produktivitätsvorteil der Fertigteilkonstruktion gegenüber der herkömmlichen Betonbauweise darstellt. Die PCI veröffentlicht seit den 1950er Jahren Design- und Fertigungsstandards, die nach wie vor der Referenzrahmen für die meisten Fertigteilprojekte in Nordamerika sind.
Haupttypen von Betonfertigteilen
Die Familie der Fertigteilprodukte ist breit gefächert, die meisten Bauprojekte basieren jedoch auf einem Kernsatz von Standardelementkategorien. Die folgende Tabelle fasst die gängigsten Typen, ihre typische Verwendung und das Produktionsmerkmal zusammen, das für jeden einzelnen am wichtigsten ist.
| Elementtyp | Primäre Anwendung | Typischer Größenbereich | Produktionsmerkmal |
|---|---|---|---|
| Balken und Träger | Boden- und Dachkonstruktionen für Parkdecks, Brücken und Industriegebäude | 6 bis 30 m Spannweite | Vorgespannte Litzen für große Spannweiten |
| Spalten | Vertikale Lastaufnahme in Fachwerkbauten und Stadien | 3 bis 15 m Höhe | Stahlformen mit verstellbaren Querschnitten |
| Wand- und Fassadenplatten | Tragende Wände, Wandscheiben und architektonische Fassaden | Bis zu 12 m Höhe | Sandwichpaneele integrieren eine Dämmschicht |
| Hohlkernplatten | Böden und Dächer in Wohn-, Hotel- und Bürogebäuden | 2 bis 18 m Spannweite | Extrudiert auf Langbettbetten mit durchgehenden Hohlräumen |
| Treppen und Podeste | Zu- und Abgang in Gewerbe- und Wohngebäuden | Standardfluglängen | Hohe Anforderungen an die Oberflächengüte |
| Stützmauern | Erdrückhaltung für Autobahnen, Keller und Landschaftsbau | 1 bis 8 m Höhe | Massive Beton- oder Stahlbetonabschnitte |
| Versorgungsstrukturen | Mannlöcher, Gewölbe, Rohre, Klärgruben und Durchlässe | Sondergrößen | Korrosionsbeständige Mischungsausführungen |
Wie Betonfertigteile hergestellt werden
Die Fertigteilproduktion folgt im Werk einem festen Ablauf. Jeder Schritt beeinflusst die endgültige Qualität des Elements, daher ist die Prozessdisziplin wichtiger als bei jeder anderen Gussmethode. Der Standard-Herstellungszyklus in einem Fertigteilwerk sieht wie folgt aus:
- Formvorbereitung: Die Stahlform wird gereinigt, auf Verzug geprüft und mit Trennmittel beschichtet. Auf der Stahlpalette wird eine Magnetschalung positioniert, um den äußeren Umriss des Elements zu erzeugen.
- Platzierung der Verstärkung: Bewehrungskäfige oder Spannlitzen werden in die Form eingelegt. Bei vorgespannten Elementen werden die Litzen vor Beginn des Betonierens auf die angegebene Kraft gespannt.
- Eingebettete Einsätze: Transportanker, Anschlussplatten, Leitungen und Fasenleisten werden an ihren exakten Positionen fixiert. In diesem Schritt wird ermittelt, ob das Element später sicher angehoben, transportiert und angeschlossen werden kann.
- Betonieren: Der Beton wird mit einem Behälter oder einer Pumpe eingebracht und mit Innen- oder Tischrüttlern verdichtet. Für komplexe Formen mit dichter Bewehrung wird häufig selbstverdichtender Beton verwendet.
- Aushärtung: Die Dampfhärtung bei 50 bis 70 Grad Celsius beschleunigt die Hydratation und ermöglicht das Entformen innerhalb von 12 bis 24 Stunden.
- Entformen: Magnetkästen werden ausgeschaltet, Seitenspanten entfernt und das fertige Element mit einem Kran an den eingelassenen Ankern angehoben.
- Veredelung und Lagerung: Oberflächen werden geflickt, Kanten geschliffen und Elemente bis zum Versand auf speziell angefertigten Regalen gelagert.
Im Entformungsschritt kommt es in einem Fertigteilwerk zu Produktivitätsgewinnen oder -verlusten. Das herkömmliche Festklemmen der Schalung mit Bolzen oder Keilen dauert mehrere Minuten pro Position und erfordert das Bohren von Löchern in die Stahlpalette. Ein magnetisches Schalungssystem wird ohne Bohren oder Schweißen direkt auf der Palette befestigt und durch eine Hebelbewegung sofort gelöst. Aus diesem Grund sind Schalungsmagnete zu einem Standardwerkzeug für Fertigteilwerke geworden, die die Elementgeometrien über mehrere Produktionsläufe hinweg schnell ändern müssen.
Produktionstoleranzen und Qualitätskontrolle
Das Toleranzmanagement ist der Unterschied zwischen einem Fertigteilwerk, das eine reibungslose Montage vor Ort gewährleistet, und einem Werk, das während der Montage ständig Konflikte verursacht. Die europäische Praxis im Rahmen des gemeinsamen Rahmenwerks EN 13369 für fabrikgefertigte Betonprodukte definiert Standardtoleranzklassen, die von Fertigteilwerken weithin übernommen werden. Typische Werte für die normale Produktion sind unten aufgeführt.
| Parameter | Typische Toleranz | Auswirkungen auf die fertige Struktur |
|---|---|---|
| Querschnittsabmessungen | /-5 mm | Beeinflusst die strukturelle Passform, das Elementgewicht und die Fugenbreiten |
| Gesamtlänge | /-10 mm | Bestimmt, ob Elemente zwischen Stützen und Stützen passen |
| Position der Transportanker | /-20 mm | Falsch platzierte Anker führen zu unsicheren Hebewinkeln und Nacharbeiten |
| Verstärkungsabdeckung | 5 mm / -0 mm | Eine unzureichende Abdeckung führt zu Korrosion und Rostflecken auf der Oberfläche |
| Ebenheit der Oberfläche | 2 mm auf 1 m | Beeinflusst Plattenverbindungen, Wandausrichtung und sichtbare Oberflächenqualität |
Ein zuverlässiges Werk zeichnet diese Messungen für jede Produktionscharge auf und hält die Aufzeichnungen für den Käufer bereit. Wenn ein Lieferant auf Anfrage keine Toleranzdaten bereitstellen kann, ist das ein klares Warnzeichen. Gleiches gilt für Testergebnisse von Betonwürfeln und Ankerpositionierungsaufzeichnungen, die sich direkt auf die strukturelle Sicherheit auf der Baustelle auswirken.
Magnetische Systeme, die die Produktion von Fertigteilen beschleunigen
In einem Fertigteilwerk ist jede Minute, die mit dem Befestigen oder Anpassen der Schalung verbracht wird, eine Minute, in der kein Beton produziert wird. Die Magnetschalungstechnik löst dieses Problem direkt: Ein Schalungsmagnet klemmt die Stahlschalung mit Hunderten Kilogramm Haltekraft auf einer Stahlpalette und löst sie mit einer einfachen Handgriff- oder Hebelbewegung.
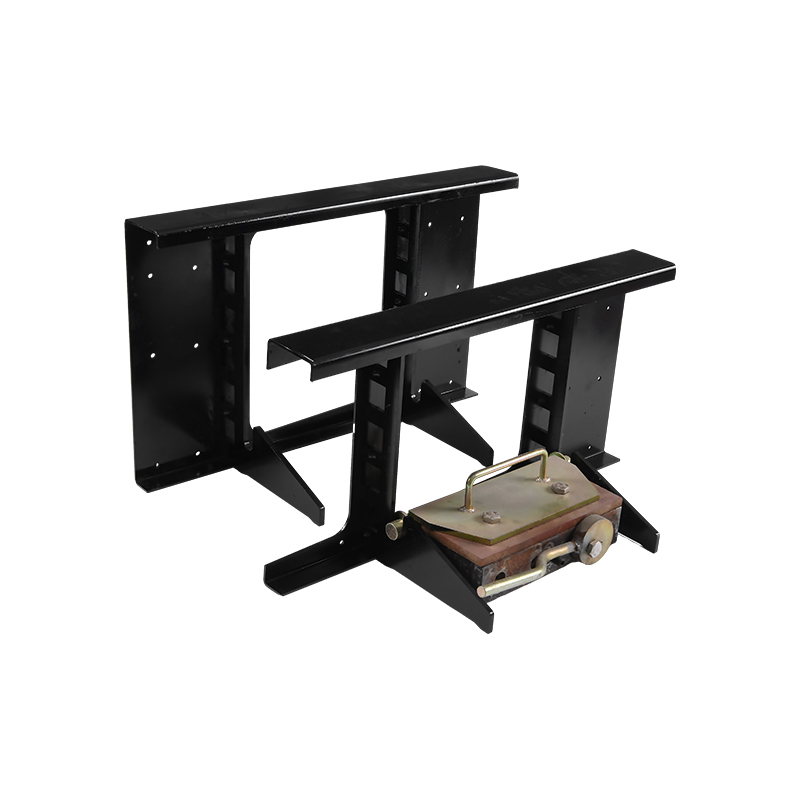 Schalungsmagnet mit Griff zur schnellen Schalungsanpassung Eine wiederverwendbare Magnetklemme mit angebrachtem Griff, die Stahlschalungen mit einer Vierteldrehung verriegelt und löst und so die Neupositionierungszeit im Vergleich zu Methoden mit Bolzenbefestigung in Fertigteilwerken erheblich verkürzt. Produkt anzeigen →
Schalungsmagnete mit Griff werden häufig in Fertigteilwerken eingesetzt, da der Magnet durch eine schnelle Vierteldrehung verriegelt oder freigegeben wird. Im Vergleich zu verschraubt befestigten Schalungen verkürzen Magnete die Rüstzeit erheblich. Beispielsweise benötigt ein Arbeiter für die Neupositionierung eines Seitenformers auf einer 12 m langen Plattenpalette etwa 30 Sekunden pro Magnet, im Vergleich zu 3 bis 5 Minuten pro Klemme für die gleiche Aufgabe. Über eine Schicht mit 20 Umsetzschritten kann dadurch der Schalungsaufwand um ca. 2 bis 3 Stunden reduziert werden und derselbe Arbeiter für andere Aufgaben frei werden.
Magnete einsetzen Halten Sie Gewindemuffen, Transportanker und andere Einbauten vor dem Betonieren in ihrer exakten Position. Ohne magnetische Halterung verschieben sich die Einbettungen beim Rütteln und Verdichten, was zu Ausschussteilen und kostspieligen Baustellenkorrekturen führt. Der Einlegemagnet hält die Einbettung bündig mit der Palette oder Formfläche ab, sodass die Muffe nach dem Entformen genau dort sitzt, wo es die technische Zeichnung erfordert.
 Setzen Sie Magnete für eine präzise Einbettungspositionierung ein Diese Magnete halten Gewindemuffen und Transportanker während des Betonierens fest an der Schalungsfläche, verhindern so ein Verrutschen und stellen sicher, dass die Einbettungen mit den technischen Zeichnungen übereinstimmen. Produkt anzeigen →
Die praktischen Vorteile magnetischer Systeme in der Fertigteilproduktion sind messbar und werksübergreifend konsistent:
- Kein Bohren, Schweißen oder Flicken auf Stahlpaletten, wodurch die Palettenoberfläche geschont und die Wartungskosten gesenkt werden.
- Wiederverwendbar für Tausende von Gussvorgängen, sodass die Werkzeugkosten pro Element mit jedem Produktionszyklus sinken.
- Präzise Positionierung der Einbettung, wodurch Nacharbeiten durch verschobene Muffen und Anker vermieden werden.
- Schnell zu erlernen: Ein neuer Arbeiter kann eine Schalungsgeometrie innerhalb von Stunden statt tagelanger Schulung entwerfen.
Weitere Informationen dazu, wie Einlegemagnete während der Vibration ihre Position halten und warum dies für die Fertigteilproduktion wichtig ist, finden Sie in dieser technischen Zusammenfassung: Was ein Einlegemagnet ist und welche Rolle er bei der Betonfertigteilproduktion spielt .
Sicheres Heben und Handhaben von Fertigteilen
Das Heben ist die Phase mit dem höchsten Risiko im Lebenszyklus von Fertigteilen. Ein Fertigteil mit einem Gewicht zwischen 2 und 30 Tonnen muss aus der Form gehoben, zu einem Lagerplatz transportiert, auf einen Anhänger geladen und später vor Ort aufgebaut werden. Jeder dieser Aufzüge ist auf einbetonierte Transportanker angewiesen, die auf das Elementgewicht und die Hubgeometrie abgestimmt sind.
 Montageanker zum sicheren Heben von Fertigteilen Ein einbetonierter Transportanker mit hoher Tragfähigkeit und Korrosionsbeständigkeit zum Sichern und Heben von Betonfertigteilen mit Einloch- und Zweilochoptionen für verschiedene Plattengewichte. Produkt anzeigen →
Montageanker werden beim Gießen in den Beton eingebettet und dienen als Verbindungsstelle für Hebekupplungen und Ketten. Die gebräuchlichsten Ausführungen sind gerade Einlochanker für leichte Elemente und Zweilochanker, die das Heben größerer Platten und Träger an zwei Punkten ermöglichen. Die Ankerkapazität muss auf die dynamische Belastung beim Heben abgestimmt sein. Eine weit verbreitete Praxis beim Heben von Fertigteilen besteht darin, den Anker so zu dimensionieren, dass seine sichere Arbeitslast mindestens das Dreifache des statischen Elementgewichts beträgt, wodurch die zusätzlichen Kräfte abgedeckt werden, die durch Kippen, Zugwinkel und Kranbeschleunigung verursacht werden.
Zwei Faktoren definieren einen sicheren Hebeaufbau:
- Ankerposition: Näher an den Elementecken angeordnete Anker reduzieren die Biegespannungen beim Heben. Eine Standardregel für das Heben an zwei Punkten platziert die Ankerpunkte etwa ein Fünftel der Elementlänge von jedem Ende entfernt.
- Hubwinkel: Der Winkel zwischen Hebeketten und der Elementoberfläche sollte im Bereich von 30 bis 60 Grad bleiben. Flache Hebewinkel unter 30 Grad vervielfachen die horizontale Kraft auf den Anker und erhöhen das Risiko von Betonrissen im Ankerbereich.
Die Verwendung werkseitig abgestimmter Hebekupplungen, die zum Ankerprofil passen, und die Schulung der Arbeiter, die Anker vor jedem Heben auf Schäden zu prüfen, sind in einem gut geführten Fertigteilwerk nicht verhandelbare Praktiken. Anker- und Kupplungsverschleiß sollten protokolliert und ausgemusterte Komponenten sofort ausgetauscht werden.
So wählen Sie einen zuverlässigen Lieferanten für Fertigteile aus
Unabhängig davon, ob Sie Fertigteile für eine Wohnanlage kaufen oder Komponenten für eine Industrieanlage spezifizieren, sollte die Lieferantenbewertung einer strukturierten Checkliste folgen und nicht nur den Preis pro Kubikmeter vergleichen. Die langfristigen Kosten eines schlechten Lieferanten zeigen sich in Verzögerungen vor Ort, abgelehnten Elementen und Nacharbeiten, nicht in der Rechnung.
- Produktionskapazität und Ausstattung: Fragen Sie nach der Bettlänge, dem Formenbestand, der Anzahl der Gießlinien und der Tagesleistung. Eine Anlage mit Langstreckenbetten kann die kontinuierliche Brammenproduktion effizienter bewältigen als eine Anlage, die auf kurze Einzelformen beschränkt ist.
- Einbettungs- und Hebesystem: Vergewissern Sie sich, dass die Anlage Standardtransportanker verwendet und setzen Sie Magnete ein, die zum Anschlusssystem vor Ort passen. Nicht übereinstimmende Einbettungssysteme führen zu kostspieligen Verzögerungen beim Aufbau.
- Qualitätsaufzeichnungen: Fordern Sie Toleranzdaten aus aktuellen Produktionschargen an, einschließlich Testergebnissen für Betonwürfel und Protokollen zur Ankerpositionierung. Ein Werk, das diese Dokumente nicht auf Anfrage vorlegen kann, stellt ein ernstes Beschaffungsrisiko dar.
- Formflexibilität: Ein Lieferant, der magnetische Schalungen verwendet, kann die Elementgeometrie schnell ändern, was die Vorlaufzeit für kundenspezifische Abmessungen verkürzt und Entwurfsänderungen weniger schmerzhaft macht.
- Transport und Lieferung: Überprüfen Sie die Entfernung vom Werk zum Standort, die maximale Elementlänge, die die Anhänger transportieren können, und ob der Lieferant die Lieferpläne mit dem Montageteam koordiniert, um die Leerlaufzeit des Krans zu minimieren.
Für Werksleiter, die überlegen, ob sie ihre aktuelle Schalungseinrichtung aufrüsten sollten, ist die Produktpalette des Magnetwerkzeuglieferanten ebenso wichtig wie die Leistungsfähigkeit des Fertigteillieferanten. Ein Hersteller, der sowohl den Fertigteilprozess als auch die Magnetanwendung versteht, spart Ihnen Zeit bei der Fehlerbehebung und reduziert Produktionsunterbrechungen. Sie können die komplette magnetische Produktpalette auf der Website einsehen Hauptproduktseite des Herstellers .
Kostenfaktoren, die über den Endpreis von Fertigteilen entscheiden
Die Preisgestaltung für Fertigteile ist keine einzelne Zahl. Der endgültige Stückpreis hängt von der Elementkomplexität, der Formamortisation, der Losgröße und der Logistik ab. Das Verständnis dieser Kostentreiber hilft Käufern, bessere Preise auszuhandeln und teure Überraschungen zu vermeiden. Die folgende Tabelle gruppiert die wichtigsten Kostentreiber und erklärt, wie sich jeder einzelne auf das endgültige Angebot auswirkt.
| Kostentreiber | Auswirkungen auf den Preis | Kostensenkungsstrategie |
|---|---|---|
| Formkosten | Hoch für benutzerdefinierte Geometrie; niedrig für standardisierte Elemente | Standardisieren Sie Abmessungen und verwenden Sie Formen projektübergreifend wieder |
| Chargengröße | Bei größeren Bestellungen verringern sich die Einrichtungskosten pro Element | Fassen Sie kleinere Aufträge zu wiederkehrenden Produktionsläufen zusammen |
| Einbettungen und Transportanker | Hinzu kommen Materialkosten und Platzierungsarbeit | Verwenden Sie Standardankerbereiche und magnetische Platzierung, um den Arbeitsaufwand zu reduzieren |
| Vorspannung | Erhöht die Litzen- und Spannkosten, verringert jedoch das Betonvolumen | Optimieren Sie die Stranganordnung, um das Eigengewicht der Elemente zu reduzieren |
| Heilende Energie | Die Dampfhärtung verbraucht proportional zur Zykluszeit Energie | Nutzen Sie effiziente Dämm- und Wärmerückgewinnungssysteme |
| Transportentfernung | Schwere Elemente kosten ab 100 km deutlich mehr | Wählen Sie eine Anlage in wirtschaftlicher Entfernung zum Standort |
Häufig gestellte Fragen zu Betonfertigteilen
Was ist der Unterschied zwischen Fertigbeton und Spannbeton?
Vorgefertigter Beton bedeutet, dass das Element von seiner endgültigen Position entfernt wird, normalerweise in einer Fabrik. Spannbeton bedeutet, dass das Element mit gespannten Stahllitzen unter Druck gesetzt wird, bevor Gebrauchslasten aufgebracht werden. Oft werden beide Ansätze kombiniert: Viele Fertigteile, insbesondere Balken und Hohlkörperdecken, werden zusätzlich vorgespannt, um die Tragfähigkeit zu erhöhen und die Rissbildung zu reduzieren.
Wie lange hält ein Betonfertigteil?
Werksgefertigter Beton erreicht bei richtiger Mischungsgestaltung und ausreichender Bewehrungsüberdeckung in der Regel eine Nutzungsdauer von 50 bis 100 Jahren. Die tatsächliche Dauerhaftigkeit wird durch das Wasser-Zement-Verhältnis, die Zementart, die Abdeckung zur Bewehrung und das Aushärtungsverfahren bestimmt, nicht durch die Tatsache des Fertigbetons selbst. Fertigteile, die in aggressiven Umgebungen wie Meeresstrukturen eingesetzt werden, erfordern zusätzliche Schutzmaßnahmen und werden in der Regel mit konservativeren Mischungsspezifikationen entworfen.
Was ist die maximale Länge eines Betonfertigteils?
Transportbeschränkungen legen in der Regel eher die praktische Grenze als die Produktionskapazität fest. Ein typischer Anhänger kann Fertigteile mit einer Länge von bis zu 13 bis 15 m transportieren. Mit Sondergenehmigungen können in einigen Regionen längere Elemente bis zu 20 m bewegt werden. Für Brückenträger, die die Transportgrenzen überschreiten, werden Fertigteile in Segmenten hergestellt und vor Ort durch Vorspannung verbunden.
Können Betonfertigteile vor Ort geschnitten oder modifiziert werden?
Das Schneiden eines Fertigteils vor Ort ist generell nicht zu empfehlen, da dabei Spannlitzen oder Bewehrung durchtrennt und die schützende Betondecke entfernt wird. Wenn eine Änderung erforderlich ist, sollte das Element von einem Ingenieur neu entworfen werden, oder der Lieferant sollte aus der Form ein maßgeschneidertes Element mit der richtigen Geometrie herstellen. Das Schneiden vor Ort verändert das strukturelle Verhalten des Elements auf eine Weise, die schwer zu validieren ist.
Wie werden Betonfertigteile miteinander verbunden?
Die gebräuchlichsten Verbindungen sind Schraubklemmen mit eingegossenen Muffen, in die Elemente eingebettete Schweißplatten und bei vertikalen Elementen vergossene Muffenverbindungen. Eingegossene Gewindemuffen, positioniert mit Einlegemagneten, sind die Grundlage der Schraubverbindungen, die in den meisten Betonfertigteilen zum Einsatz kommen. Die Verbindungskonstruktion sollte immer den Vorgaben des Ingenieurs folgen, da der Lastpfad von der Verbindungskonfiguration abhängt.
Funktionieren Schalungsmagnete mit allen Stahlpaletten?
Schalungsmagnete benötigen eine ebene ferromagnetische Stahloberfläche, um ihre Nennhaltekraft zu entwickeln. Typisch für Magnetschalungsanwendungen ist eine Palettendicke von mindestens 8 bis 10 mm. Paletten mit starkem Rost, dicker Farbe oder Oberflächenverschmutzung verringern die Magnethaftung, daher muss der Oberflächenzustand der Palette erhalten bleiben. Wenn die Palette sauber ist und der Magnet die richtige Größe hat, ist die Haltekraft vorhersehbar und konstant.
Betonfertigteile werden ein zentraler Bestandteil des modernen Bauwesens bleiben, da sie das bieten, was vor Ort gegossener Beton nicht leisten kann: gleichbleibende Qualität, vorhersehbare Zeitpläne und einen effizienten Material- und Arbeitseinsatz. Die praktische Lehre aus diesem Leitfaden ist, dass der Erfolg bei Fertigteilen weniger vom Beton selbst als vielmehr von den ihn umgebenden Details abhängt, einschließlich Formkonfiguration, Einbettungsgenauigkeit, Auswahl des Transportankers und Arbeitsablauf bei der Schalung. Magnetische Systeme berücksichtigen alle diese Details direkt und sind daher von einem optionalen Zubehör zu einer Standardanforderung in produktiven Fertigteilwerken geworden.
Achten Sie beim Anbietervergleich nicht nur auf den Preis pro Kubikmeter. Fordern Sie Toleranzaufzeichnungen an, überprüfen Sie das Verfahren zum Einrichten der Form und bestätigen Sie, dass die Hebe- und Einbettungssysteme zu Ihrer Standortverbindungsstrategie passen. Hier liegt der eigentliche Kosten- und Qualitätsunterschied.


