


Kohlefaserverstärkung in Beton: Eine direkte Antwort
Ja, Kohlefaserverstärkung funktioniert in Beton. Wenn kurz geschnittene Kohlenstofffasern mit einem Volumenanteil von etwa 0,2 % bis 0,5 % (etwa 3 bis 8 kg pro Kubikmeter) hinzugefügt werden, verhält sich das Material nicht mehr wie eine spröde Keramik, sondern beginnt, sich wie ein zäher Verbundwerkstoff zu verhalten. Der direkteste Weg, dies zu erkennen, sind Biegetests im Labor: Normaler Beton reißt und verliert fast unmittelbar nach Erreichen einer Zugspannung von etwa 3 bis 4 MPa an Tragfähigkeit, während ein Träger aus kohlenstofffaserverstärktem Beton weiterhin die Last trägt, die Risse fest verschlossen hält und eine messbare Wirkung zeigt Steigerung der Biegefestigkeit um 15 % bis 30 % .
Der SHRP-92-605-Bericht des US Strategic Highway Research Program dokumentierte einen noch größeren Zuwachs: Beton, der 1,0 % des Zementgewichts Kohlenstofffasern enthielt, zeigte bis zu 85 % verbesserte Festigkeit und deutliche Steigerung der Frost-Tau-Widerstandsfähigkeit im Vergleich zu reinem Beton. Das ist nicht theoretisch. Dabei handelt es sich um Messdaten aus einem staatlichen Forschungsprogramm, die erklären, warum Kohlenstofffasern aus Luft- und Raumfahrt- und Automobilteilen in Brückenbeläge, vorgefertigte Platten, Reparaturmörtel und dünne architektonische Betonschalen übergegangen sind.
Für eine klare Antwort bedarf es jedoch einer wichtigen Grenze: Kohlefaser ersetzt keinen Bewehrungsstahl in Stützen oder stark belasteten Trägern. Stahl trägt die primären Biege- und Scherkräfte in Bauteilen. Stattdessen kontrolliert die Kohlefaserverstärkung Mikrorisse, erhöht die Bruchenergie, verbessert die Schlagfestigkeit und macht den Beton selbst haltbarer. In vielen Fällen arbeiten die beiden Systeme zusammen: Bewehrungsstäbe bewältigen die strukturellen Anforderungen, während Kohlefasern den Deckbeton schützen und die Lebensdauer des Bauteils verlängern.
Was die Kohlefaserverstärkung tatsächlich im Beton bewirkt
Der Mechanismus ist mechanisch, nicht chemisch. Kohlenstofffasern haben einen Durchmesser von 5 bis 10 Mikrometern, etwa ein Zehntel des Durchmessers eines menschlichen Haares. Da sie kurz, steif und fest sind, verteilen sie sich im Zementleim und bilden ein dreidimensionales Netzwerk. Wenn Zugspannung einen Mikroriss öffnet, verhindern die diesen Riss überbrückenden Fasern eine weitere Öffnung und übertragen die Last zurück in die Paste. Diese einzelne Aktion verändert die Art und Weise, wie Beton versagt: Anstelle eines großen Risses, der sich über das gesamte Bauteil ausbreitet, entstehen viele kleine kontrollierte Risse, die jeweils von Fasern gehalten werden.
Vier eindeutige Effekte
- Risskontrolle: Die Rissbildung durch plastische Schrumpfung in den ersten 24 Stunden nach dem Gießen wird im Vergleich zu reinem Beton um mehr als 50 % reduziert, gemäß den Konstruktionsrichtlinien von ACI 544.4R.
- Höhere Biegefestigkeit: typische Laborzuwächse liegen im Bereich von 15 % bis 30 %, wenn 0,3 % bis 0,5 % Fasern pro Volumen verwendet werden.
- Erhöhte Bruchenergie: Normaler Beton absorbiert bei einem Standardplattentest etwa 100 bis 200 J/m². Kohlefaserbeton kann 300 bis 500 J/m² erreichen.
- Frost-Tau-Widerstandsfähigkeit: Im SHRP-92-605-Bericht wurde eine Festigkeitsverbesserung von 85 % mit 1,0 % Kohlenstofffasern pro Zementgewicht gemessen, zusammen mit einer besseren Beständigkeit gegenüber wiederholten Frost-Tau-Zyklen.
| Eigentum | Einfacher Beton | Kohlenstofffaserbeton | Stahlbeton |
|---|---|---|---|
| Zugfestigkeit | 3–4 MPa | Mäßiger Gewinn; Die Rissbeständigkeit verbessert sich am meisten | Auslegungsausbeute 400–550 MPa |
| Rissverhalten | Ein breiter Riss beim Scheitern | Viele streng kontrollierte Mikrorisse | Rissbreite wird durch Bewehrungsstahl und Abdeckung kontrolliert |
| Korrosionsgefahr | Kein eingebettetes Metall, aber Risse lassen Feuchtigkeit durch | Keine; Kohlefaser ist korrosionsbeständig | Hoch, wenn Risse auftreten und Chloriden ausgesetzt sind |
| Dichte | ~2.350 kg/m³ | ~2.350 kg/m³ with minor reduction | ~2.500 kg/m³ bei Stahl |
Das praktische Mitnehmen ist einfach. Kohlefaser funktioniert dort, wo Beton Spannung, Schrumpfung, Stößen oder Gefrieren und Auftauen ausgesetzt ist. Es ersetzt nicht den strukturellen Bewehrungskorb, macht aber den umgebenden Beton deutlich schwerer auseinanderzubrechen.
Gemessene Leistungssteigerungen: Quantifizierte Daten, die Sie nutzen können
Für Ingenieure, die Materialauswahl treffen, reichen allgemeine Aussagen nicht aus. Die folgenden Zahlen stammen aus veröffentlichten Forschungsergebnissen und Standardtestmethoden und vermitteln ein realistisches Bild davon, was Kohlefaserverstärkung in der Praxis leistet.
- Verbesserung der Frost-Tau-Widerstandsfähigkeit um bis zu 85 % wenn Kohlenstofffasern in einer Menge von 1,0 % des Zementgewichts hinzugefügt werden. Quelle: SHRP-92-605, Strategic Highway Research Program, US National Research Council.
- Steigerung der Biegefestigkeit um 15 % bis 30 % bei 0,3 % bis 0,5 % Faservolumenanteil, bestätigt durch Strahltests nach ASTM C1609/C1609M.
- Die Bruchenergie steigt von 100–200 J/m² auf 300–500 J/m² in Rundplattentests gemäß ASTM C1550, was auf eine deutlich bessere Nachrisszähigkeit hinweist.
- Mehr als 50 % Reduzierung der Kunststoffschwundrisse in den ersten 24 Stunden nach dem Gießen, basierend auf den Bewertungsmethoden ACI 544.4R.
- Die Faserzahl ist hoch: Durch die Zugabe von 1 kg Kohlefaser erhält man etwa 100 Millionen Einzelfasern. Auch bei geringer Dosierung ist das rissüberbrückende Netzwerk dicht.
Beachten Sie, dass der Wert von 85 % an das spezifische SHRP-Mischungsdesign von 1,0 % Fasern pro Zementgewicht gebunden ist, was etwa 4 kg/m³ in einer typischen 400 kg/m³-Zementmischung entspricht. Bei den meisten kommerziellen Gussteilen werden 0,2 bis 0,5 Volumenprozent verwendet, was zu geringeren, aber immer noch bedeutenden Verbesserungen führt und gleichzeitig die Verarbeitbarkeit des Betons beibehält.
Faserlänge und Dosierung: Was in der Praxis funktioniert
Kohlefaser ist kein einzelnes Produkt. Kurze Schnittstränge, Schnittfaserbündel und Mahlfasern verhalten sich in Frisch- und Festbeton unterschiedlich. Drei Parameter sind am wichtigsten: Faserlänge, Dosierung und Seitenverhältnis.
Leitfaden zur Längenauswahl
| Faserlänge | Typische Dosierung | Beste Anwendungen |
|---|---|---|
| 6 mm | 0,2–0,4 Vol.-% | Selbstverfestigender Beton, Reparaturmörtel, dünne Auflagen |
| 12–18 mm | 0,3–0,5 Vol.-% | Fertigteilplatten, Brückenüberzüge, Parkdecks |
| 30 mm und länger | 0,4–1,0 Vol.-% | Hochfeste Platten, Industrieböden, explosionssichere Wände |
Anforderungen an Mischung und Verarbeitbarkeit
- Zuerst trocken mischen. Mischen Sie Kohlefaser mit Zuschlagstoffen und Zement 3–4 Minuten lang, bevor Sie Wasser hinzufügen. Dies verhindert ein Verklumpen der Fasern und sorgt für eine gleichmäßige Verteilung.
- Erwarten Sie einen Einbruchsverlust. Kohlenstofffasern vergrößern die Oberfläche und die innere Reibung. Eine Mischung, die mit einem Setzmaß von 180 mm beginnt, kann nach der Faserzugabe auf 140 mm sinken; Zum Ausgleich Fließmittel verwenden.
- Luftporenbildende Zusatzmittel vorsichtig verwenden. Ein hoher Kohlenstofffasergehalt kann Luft einschließen; Überwachen Sie den Luftgehalt während der Versuchschargen.
- Bestätigen Sie die Verteilung vor dem Pumpen. Einige Faserprodukte sind vordispergierte Bündel; andere benötigen zusätzliche Mischzeit, um sich vollständig zu öffnen und zu trennen.
Der wirtschaftliche Optimumpunkt für die meisten Strukturanwendungen liegt bei 0,2 bis 0,5 Volumenprozent Fasern. Außerhalb dieses Bereichs bleiben die Leistungssteigerungen bestehen, aber die Verarbeitbarkeit nimmt stark ab und die Materialkosten steigen schnell an.
Anwendungsmethoden: Schnittfaser, Gewebe und Gitterverstärkung
Kohlenstofffasern kommen im Betonbau in drei verschiedenen Formen vor. Die Wahl der richtigen Form hängt davon ab, ob Sie den Beton selbst verstärken oder einem bestehenden Bauteil äußere Festigkeit verleihen.
1. In Beton gemischte, gehackte Kohlefasern
Dies ist die einfachste Methode und für die meisten Betonhersteller relevant. Gehackte Fasern werden in den Mischer gegeben, gleichmäßig verteilt und wie herkömmlicher Beton gegossen. Die besten Einsatzmöglichkeiten sind Brückendeckauflagen, Reparaturmörtel, Fertigteilplatten und UHPC-Bauteile. Die Faser verbessert die Eigeneigenschaften des Betons, nicht jedoch die Gesamttragfähigkeit des Bauteils.
2. Außen verklebtes Kohlefasergewebe oder Laminat
Platten oder Laminate aus kohlenstofffaserverstärktem Polymer (CFK) werden mit Epoxidharz auf die Zugfläche von Balken und Platten geklebt. Dies ist eine bewährte Verstärkungsmethode für Parkhäuser, Brücken und Industrieböden, bei denen keine zusätzliche Verstärkung in das Bauteil gegossen werden kann. Eine typische CFK-Ummantelung mit einem Faserflächengewicht von 300 g/m² kann die Biegekapazität je nach Anzahl der Schichten und Verankerungsdetails um 10 bis 40 % erhöhen.
3. Kohlefasergitter und Textilverstärkung
Offene Kohlefasergitter werden in dünnen Auflagen verlegt oder als dauerhafte Bewehrung in nicht tragenden Wänden eingesetzt. Das Gitter hält Risse in der Deckzone dicht verschlossen und ist korrosionsbeständig, wenn Tausalze vorhanden sind. Besonders beliebt ist dieser Ansatz bei Brückendeckauflagen und vorgefertigten Fassadenplatten.
Typische Anwendungsszenarien
- Überlagerungen von Brückendecks: gehackte Kohlefaser widersteht reflektierenden Rissen und dem Eindringen von Chlorid.
- Reparaturmörtel: Kurze Kohlenstofffasern sorgen für Dimensionsstabilität und reduzieren Schrumpfungsrisse an dünnen Stellen.
- UHPC-Komponenten: Kohlenstofffasern ergänzen die dichte Matrix und sorgen für eine Haltbarkeit, die Stahlfasern bei starker Chloridexposition nicht erreichen können.
- Parkstrukturen: Die textile Carbonverstärkung hält Risse unter 0,2 mm und schützt so eingebettetes Metall vor salzhaltigem Wasser.
Kohlefaser in Betonfertigteilen: Dünnere Elemente, engere Toleranzen
Hersteller von Fertigteilen profitieren von Kohlefasern, da sie die Gießumgebung kontrollieren. Eine Anlage kann kohlenstofffaserverstärkte Mischungen verwenden, um dünnere Wandpaneele, leichtere Architekturelemente und U-förmige Schalen herzustellen, die andernfalls eine dichte Stahlverstärkung erfordern würden, um Risse zu verhindern. Die Reduzierung des Eigengewichts reduziert direkt die Hebe- und Transportkosten.
Dünnere Platten stellen jedoch eine Herausforderung bei der Produktion dar: Die Schalung muss genau auf dem Gussbett sitzen und dünne Kanten müssen enge Maßtoleranzen einhalten. Hier werden magnetische Schalungssysteme Teil des Carbonfaser-Produktionsablaufs. A Schalungsmagnet mit Griff Verriegelt Stahlseitenformen ohne Schrauben oder Schweißen am magnetischen Gussbett und lässt sich schnell lösen, wenn die Platte zum Entformen bereit ist. Das Produktionsteam kann die Schalung zwischen den Gussvorgängen innerhalb von Minuten statt in Stunden neu positionieren, was beim Durchführen dünner Architekturplatten durch das Bett von entscheidender Bedeutung ist.
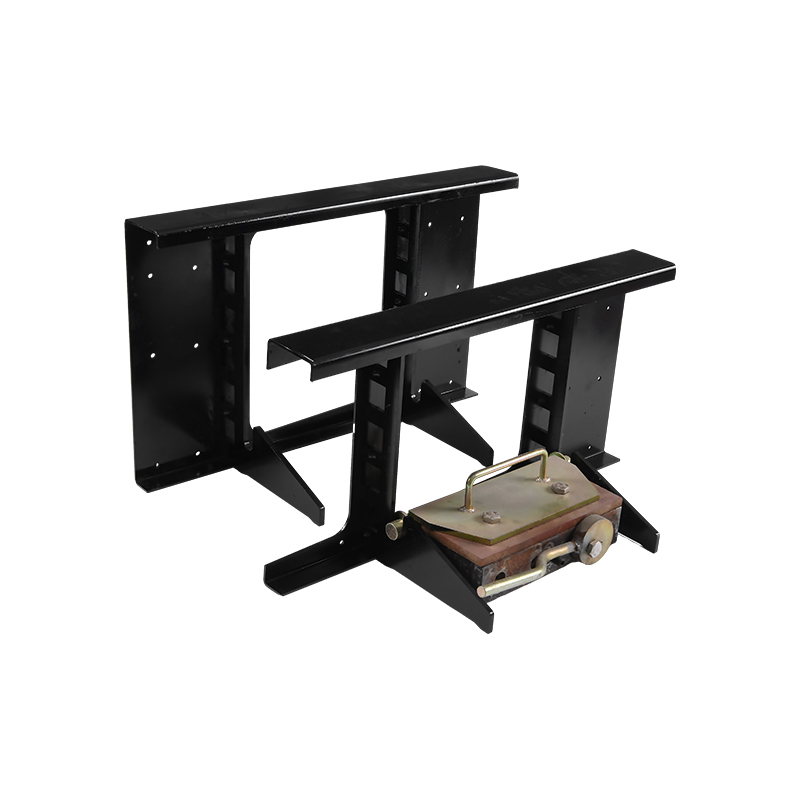 Magnetischer Schalungsmagnet mit Griff zum schnellen Neupositionieren der Schalung Dieser wiederverwendbare Magnet mit Griff befestigt die Stahlschalung ohne Schrauben am Gussbett und ermöglicht so eine schnelle Neupositionierung zwischen den Gussvorgängen – entscheidend für die effiziente Produktion dünner Kohlefaserplatten. Produkt anzeigen →
Kohlefaser verändert auch die Art und Weise, wie Fertigteile angehoben werden. Da Fasern die frühzeitige Rissbildung reduzieren, kann eine Platte früher aus der Form genommen werden als eine einfache Betonplatte derselben Dicke. Im nassen Beton platzierte Transportanker müssen beim Betonieren ihre Position genau halten. Ein an der magnetischen Formfläche montierter Montageanker hält die Schlaufe oder den Gewindeeinsatz an der richtigen Stelle und die magnetische Haltekraft verhindert Bewegungen, wenn die Kohlefasermischung vibriert.
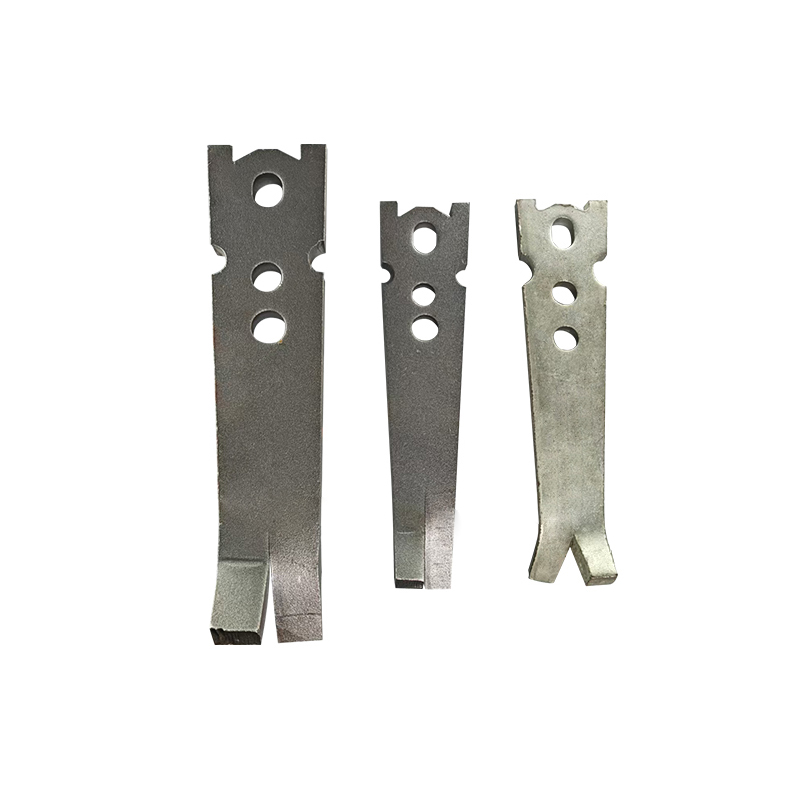 Langlebiger Montageanker zum Heben und Positionieren von Betonfertigteilen Dieser auf hohe Tragfähigkeit und Korrosionsbeständigkeit ausgelegte Anker hält Hebeschlaufen oder Einsätze während des Gießens sicher und gewährleistet eine genaue Platzierung, wenn die Platten früh in Kohlefaser-Arbeitsabläufen abgezogen werden. Produkt anzeigen →
Für Hersteller, die bereits Magnetschalungen verwenden, ist die Wiederverwendbarkeit von Schalungsmagneten Bei faserverstärkten Mischungen ist dies von größerer Bedeutung, da der Formaufbauzyklus bestimmt, wie viele dünne Platten das Werk in einer Schicht produzieren kann. Eine schnelle Neupositionierung ermöglicht mehr Güsse pro Tag, und hier kommt dem Fertigteilverarbeiter die Wirtschaftlichkeit der Kohlefaser zugute.
Ein weiteres Detail beeinflusst die Oberflächenqualität. Kohlefaserbeton hat einen kohäsiveren Frischzustand, daher müssen scharfe Kanten und Fasen sorgfältig definiert werden. Ein in die Form eingelegtes Fasenprofil aus Kunststoff oder Stahl verleiht der Platte eine scharfe Kante und schützt gleichzeitig die dünne, faserreiche Oberfläche vor Abplatzungen beim Entformen. Die gleiche Fasenfamilie, die für architektonische Fertigteile verwendet wird, eignet sich gut für Kohlefaserplatten und reduziert den Aufwand für die Kantenreparatur.
Kosten, Nachhaltigkeit und langfristige Leistung
Kohlenstofffasern kosten pro Kilogramm immer noch mehr als Stahlfasern. Kurz geschnittene Kohlenstofffasern auf Polyacrylnitrilbasis werden typischerweise im Bereich von geliefert 20 bis 45 US-Dollar pro Kilogramm , abhängig von Kabelgröße, Oberflächenbehandlung und Schnittlänge. Stahlfasern hingegen kosten etwa 1 bis 3 US-Dollar pro Kilogramm. Dieser Preisunterschied sieht alarmierend aus, bis man die tatsächlichen Mehrkosten pro Kubikmeter vergleicht: Ein Volumenanteil von 0,3 % an Kohlenstofffasern verursacht etwa 4,8 kg/m³ oder etwa 100 bis 215 US-Dollar pro Kubikmeter. Das ist eine echte Prämie, erkauft aber eine messbare Steigerung der Rissfestigkeit und Haltbarkeit.
Das Lebenszyklusargument verändert das Bild erheblich. Eine Struktur, die im zehnten Jahr aufgrund von Frost-Tau-Schäden oder durch Chlorid verursachter Korrosion eine größere Reparatur benötigt, kostet weit mehr als die zum Zeitpunkt des Baus eingesparte Kohlefaserprämie. Überzüge von Brückendecks aus Kohlefaser verlängern routinemäßig die Wartungsintervalle, da sie die reflektierenden Risse verhindern, durch die Wasser auf das darunter liegende Deck gelangen kann. Bei einer typischen Parkhausstruktur werden die zusätzlichen Anschaffungskosten für Kohlefaser oft dadurch gedeckt, dass die erste größere Overlay-Reparatur um 5 bis 10 Jahre verschoben wird.
Kohlefaser hat auch einen Nachhaltigkeitsvorteil, den Eigentümer zunehmend schätzen. Da es die Biege- und Zugleistung verbessert, können Ingenieure die Querschnittsdicke in nichttragenden Verkleidungsplatten, dünnen Schalen und flachen Plattenelementen reduzieren. Eine Reduzierung des Querschnitts um 20 bis 30 % bedeutet direkt einen geringeren Zementbedarf, eine geringere Zuschlagstoffentnahme und ein geringeres Transportgewicht. In einer vergleichenden Ökobilanz einer typischen vorgefertigten Fassadenplatte kann allein die Reduzierung des Zements den CO₂-Ausstoß der Platte um etwa 10 bis 15 % senken. Die Herstellung von Kohlefaser selbst ist energieintensiv, daher hängt der Nettovorteil von den tatsächlichen Abschnittseinsparungen ab, ist jedoch ein messbarer und vertretbarer Gewinn, wenn er in der Entwurfsphase dokumentiert wird.
Für Kantendetails in dünnen Kohlefaserplatten ist die Verwendung eines vorgefertigten Faseneinsatzes aus Beton eine der kostengünstigsten Möglichkeiten, den Abschnitt zu schützen. Die Fase entfernt die scharfe 90-Grad-Ecke, an der Abplatzungen beginnen, und schafft eine klare architektonische Linie. Wenn Eigentümer enge visuelle Toleranzen festlegen, verbirgt die Fase auch geringfügige Abweichungen bei der Ausrichtung von Paneel zu Paneel.
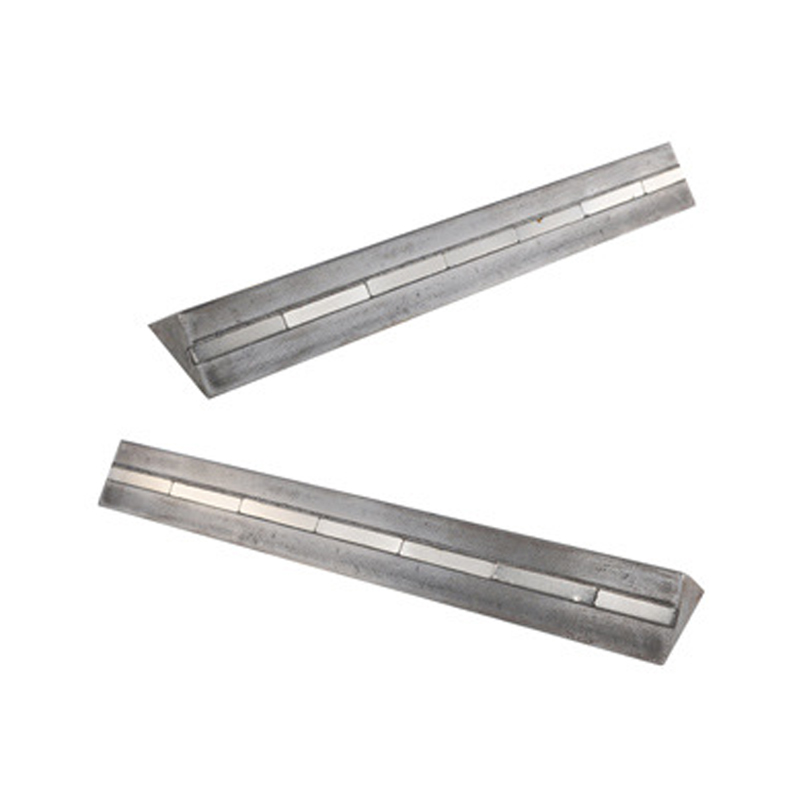 Magnetischer Faseneinsatz aus Fertigbeton zum Kantenschutz Dieses magnetische Gerät fixiert die Fasenschalung während des Gießens sicher, entfernt scharfe Ecken, um Abplatzungen zu verhindern und eine saubere architektonische Linie zu schaffen – ideal für dünne Kohlefaserplatten mit engen optischen Toleranzen. Produkt anzeigen →
Häufig gestellte Fragen
Können Kohlefasern Bewehrungsstäbe in Strukturbeton ersetzen?
Nein. Kohlefaserbewehrung verbessert den Zugwiderstand, die Bruchenergie und die Risskontrolle des Betons, bietet jedoch nicht die gleiche Zugkapazität wie Stahlbewehrung. In Wänden und Decken kann ein Kohlefasergitter das nichttragende Stahlgewebe ersetzen, bei dem die einzige Aufgabe darin besteht, Schwindungsrisse zu kontrollieren. Aber für Balken, Säulen und andere tragende Elemente muss die strukturelle Verstärkung von einem Statiker entworfen werden, und Kohlefaser ist eine Ergänzung, kein Ersatz.
Wie hoch ist die typische Kohlenstofffaserdosierung in Beton?
Die meisten kommerziellen Mischungen verwenden 0,2 bis 0,5 Volumenprozent Ballaststoffe , was etwa 3 bis 8 kg pro Kubikmeter entspricht. Höhere Dosierungen bis zu 1,0 Vol.-% sind möglich, erfordern jedoch zusätzliche wasserreduzierende Beimengungen und längere Mischzyklen. Das SHRP-Forschungsprogramm verwendete 1,0 % des Zementgewichts, etwa 4 kg/m³ für eine typische Mischung, und verzeichnete auf diesem Niveau starke Haltbarkeitsverbesserungen.
Was sind die Hauptnachteile von Kohlefaserbeton?
Die drei größten Bedenken sind Kosten, Durchführbarkeit und Streuung. Kohlefaser ist deutlich teurer als Stahl- oder Polypropylenfaser. Die Zugabe von Kohlefaser verringert das Setzmaß und erfordert Anpassungen der Mischung. Bei unsachgemäßer Verteilung verklumpen die Fasern und erzeugen sichtbare dunkle Flecken, die auch Schwachstellen darstellen. Die Verwendung vordispergierter Faserprodukte, die Verlängerung der Trockenmischzeit und die Durchführung von Testchargen lösen die meisten dieser Probleme.
Verbessert Kohlefaser die Frost-Tau-Widerstandsfähigkeit?
Ja. Im SHRP-92-605-Bericht zeigte Beton mit Kohlenstofffasern bei 1,0 % des Zementgewichts eine 85 % Verbesserung der Kraft im Vergleich zu einer einfachen Betonkontrolle, zusammen mit einer besseren Frost-Tausalz-Beständigkeit. Selbst bei niedrigeren Dosierungen reduzieren Kohlefasern die Mikrorisse, die das Eindringen von Wasser in die Paste ermöglichen, was der Hauptmechanismus für Frost-Tau-Schäden ist.
Wie schneidet Kohlefaser im Vergleich zu Stahlfaser in Beton ab?
Kohlefaser ist korrosionsbeständig, leichter und etwa zwei- bis viermal so zugfest wie herkömmliche Stahlfaser, wodurch sie sich gut für dünne Platten eignet, die Chloriden ausgesetzt sind. Stahlfasern sind billiger, lassen sich leichter mischen und bieten eine ausgezeichnete Nachrisszähigkeit, wenn große Verformungen zu erwarten sind. Kohlefaser kontrolliert feine Risse besser; Stahlfasern kontrollieren große Öffnungen besser.


